Técnicas de acabado de materiales
27 04 2012Os subo las fotos de la ultima exposición del 2 de abril del 2012.
Categories : Tecnicas de acabado de materiales
Os subo las fotos de la ultima exposición del 2 de abril del 2012.
http://www.sulzermetco.com/en/desktopdefault.aspx/tabid-4021/7681_read-17566/

HVOF (high velocity oxygen fuel spraying) liquid fuel uses an oxygen-kerosene mixture. The coating material, in powdered form, is fed axially through the gun, generally using nitrogen as a carrier gas. The fuel is thoroughly mixed with oxygen within the gun and the mixture is then ejected from a nozzle and ignited outside the gun. The ignited gases surround and uniformly heat the powdered spray material as it exits the gun and is propelled to the workpiece surface.
Process Basics
| Heat Source | Fuel (liquid) and oxygen |
| Material | Powder (metal) |
| Flame Temperature | approx. 2800 °C |
| Particle Velocity | 400 to 800 m/s |
| Spray Performance | 70 to 200 g/min |
| Schematic Diagram |  |
Process Features
Typical Applications
 |
 |
 |
Os subo unas fotos de las exposiciones de los trbajaos de técnicas de acabado de materiales.
Anodización o anodizado es una técnica utilizada para modificar la superficie de un material. Se conoce como anodizado a la capa de protección artificial que se genera sobre el aluminio mediante el óxido protector del aluminio, conocido como alúmina. Esta capa se consigue por medio de procedimientos electroquímicos, de manera que se consigue una mayor resistencia y durabilidad del aluminio.
Con estos procedimientos se consigue la oxidación de la superficie del aluminio, creando una capa protectora de alúmina para el resto de la pieza. La protección del aluminio dependerá en gran medida del espesor de esta capa (en micras).

Estos mosquetones tienen una superficie en aluminio anodizado, pudiendo tener diversos colores.
El nombre del proceso deriva del hecho que la pieza a tratar con este material hace de ánodo en el circuito eléctrico de este proceso electrolítico.
La anodización es usada frecuentemente para proteger el aluminio y el titanio de la abrasión, la corrosión, y para poder ser tintado en una amplia variedad de colores.
Las técnicas de anodizado han evolucionado mucho con el paso del tiempo y la competencia en los mercados por lo que pasamos de una capa de óxido de aluminio con el color gris propio de este óxido hasta la coloración posterior a la formación de la capa hasta obtener colores tales como oro, bronce, negro y rojo. Las últimas técnicas basadas en procesos de interferencia óptica pueden proporcionar acabados tales como azul, gris perla y verde.
Hay distintos métodos de coloración de las capas de óxido formadas: coloración por sales y coloración por tintes siendo la primera opción la más habitual y la que más calidad en acabado y durabilidad garantiza.
Como técnica reciente se está desarrollando los acabados por interferencia (azul, gris y verde)basados en modificaciones posteriores del poro del óxido de aluminio formado en la etapa propia de anodizado. Esta modificación microscópica del poro se consigue mediante reproducción de condiciones de temperatura,concentraciones de electrolito, voltajes, superficie de carga afectada y características de la aleación. El control de estas variables y la reproducibilidad de las condiciones del proceso son las que determinan el acabado azul,gris o verde.
fuente: wikipedia
este link os puede ser de utilidad.
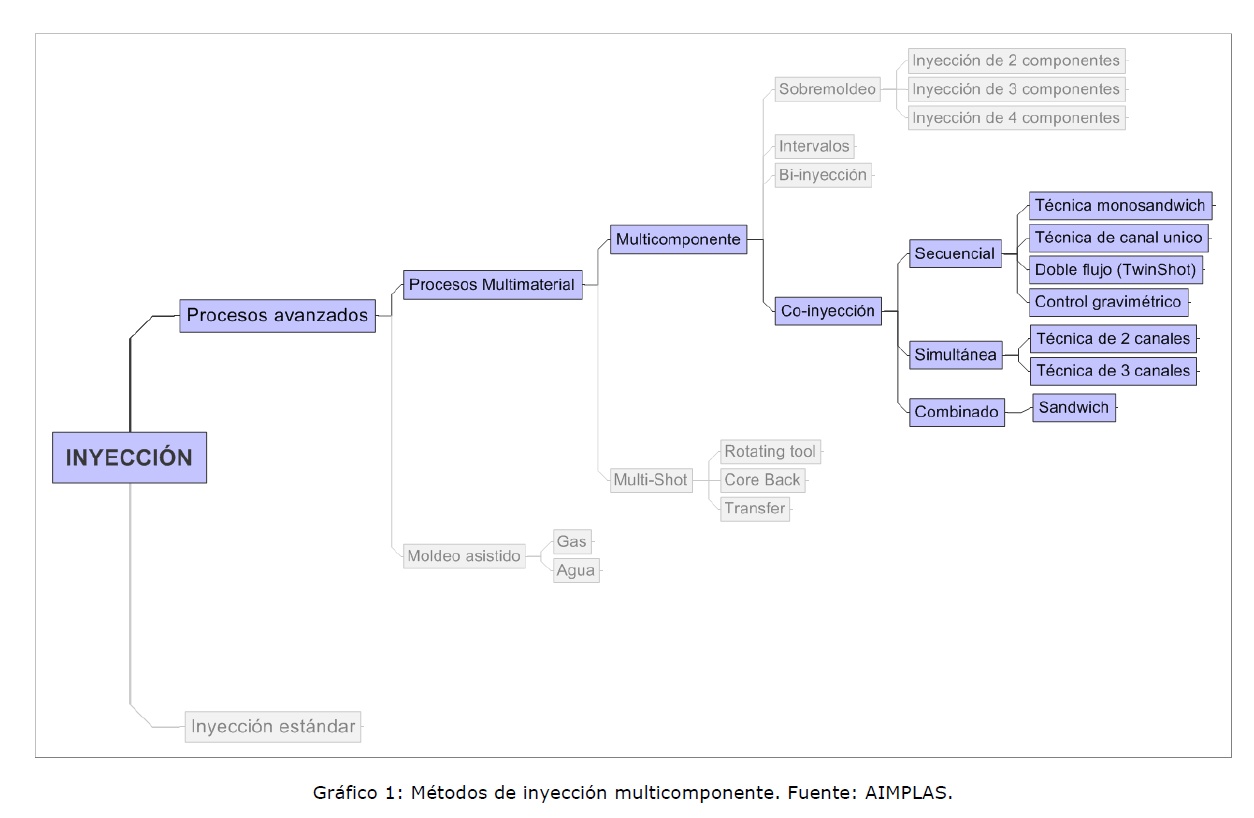
La coinyección es un proceso de inyección que permite la encapsulación de un material dentro de una capa externa de otro de forma que las distintas propiedades de los materiales utilizados en el núcleo y en el exterior permiten conjugar unas especificas propiedades internas un excelente acabado superficial.
La co-inyección se basa en la inyección secuencial de dos diferentes materiales a través del mismo punto o puntos de inyección y, habitualmente, cierto volumen de inyección simultanea.
El proceso de co-inyección se inicia con una inyección del material superficial, continúa con una inyección combinada de ambos y finaliza con la inyección de un solo material interno hasta llenar la cavidad (algunas veces una última inyección de material superficial para cubrir totalmente el punto de inyección).
Como ventajas fundamentales del proceso de co-inyección caben destacar las siguientes:
• Utilización de un volumen elevado de material reciclado o fuera normas.
• Utilización de materiales estructurales en el interior y cosméticos en el exterior.
• Combinación de distintos materiales que mejoren las características de la pieza para obtener una superficie blanda en el exterior, con un interior rígido, o un material rígido en el exterior con un interior resistente al impacto.
• Posibilidad de espumar el interior obteniendo ventajas tales como la reducción del peso de la pieza, eliminación de deformaciones y rechupes, menores tensiones en la pieza, menor tamaño de máquina necesario y muy buen acabado superficial.
• Oportunidad de reducir el uso de materiales técnicos de coste elevado utilizando materiales de bajo coste para el núcleo.
Si bien son claras las ventajas de la co-inyección es también muy importante tener en cuenta que presenta inconvenientes como los siguientes: elevada inversión en maquinaria especializada; máquinas de elevada complejidad; proceso de trabajo muy complejo sólo asumible por expertos; coste de mantenimiento muy elevado.
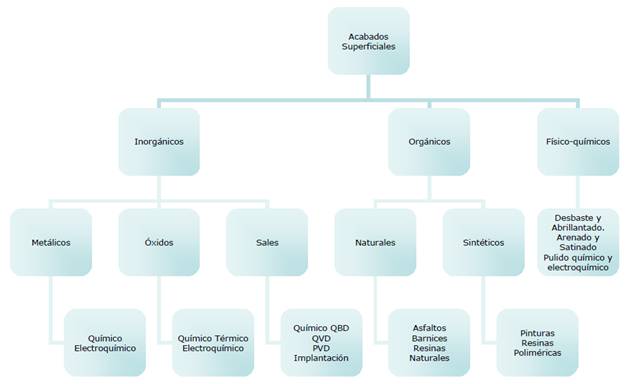
Esquema general clasificación de procesos de inyección con polimeros.
Os pongo las imagenes de la exposición de trabajos de algunos compañeros de la clase.
Inyección con gas.
Existen varios procesos:
La inyección por gas consiste en la introducción de gas en el interior de la pieza después de haber llenado parcial o totalmente la cavidad, consiguiendo así el vaciado o corrección de diferencia de presión para una buena compactación.
Este sistema también es usado para refrigerar piezas en las que el enfriamiento para el desmoldeo o el ciclo es alto, este proceso se realiza mediante un equipo de control automatizado de presión y tiene varias técnicas de uso.
Una vez cerrado el molde se inyecta un volumen exacto controlado de plástico en la cavidad del mismo, sin llegar a llenarlo del todo. Transcurrido un tiempo seleccionado, se inyecta el gas en el plástico fundido para completar el llenado de la cavidad, empujando el plástico contra las paredes.
Gracias a esta inyección con gas, se consigue uniformidad a lo largo de la pieza, ya que expande el material y lo compacta, asumiendo la contracción volumétrica del plástico al enfriarse. La recuperación del material sobrante puede comenzar una vez el punto de alimentación de plástico se ha solidificado, o una vez se cierre la válvula de la boquilla. Antes de abrir el molde se purga el gas a la atmósfera.
Ventajas: Ahorro económico, aumento de la productividad, ahorro energético.
Conclusión: Reducción del precio del proceso, reducción del material plástico, mejoras físicas de las piezas, minimización del desgaste de los moldes y maquinaria.
Se trata de una técnica muy parecida a la anterior, con la particularidad de introducir más cantidad de material plástico, utilizando el gas para compactar de forma uniforme el material a lo largo de toda la pieza.
Ventajas: Ahorro económico, aumento de la productividad, ahorro energético.
Conclusión: Uniformidad de la pieza, evitación de rechupes, reducción de las presiones de inyección de plástico, reducción de fuerzas de bloqueo, reducción de la potencia consumida y reducción del stress de la pieza.
Se basa en la inyección de material plástico en la cavidad del molde, seguido de la inyección de gas para el empacado del plástico en el molde. Seguidamente y simultáneamente, se procede a una segunda inyección de gas para acabar de compactar el material plástico en el molde con la abertura de la válvula PEP permitiendo la expulsión del plástico sobrante a una segunda cavidad o cavidades.
A diferencia de las dos técnicas anteriores, no es necesaria una precisión elevada en el volumen de material plástico inyectado en la cavidad del molde, así como la cantidad y tiempo de inyección de gas. La cantidad de plástico expulsado no es variable por el tiempo de inyección de gas, en el PEP la cantidad de plástico expulsado es controlado por el volumen fijo de la cavidad o cavidades.
Ventajas: Ahorro económico, aumento de la productividad, ahorro energético.
Conclusión: Recuperación del material plástico excedente, no existe la necesidad de recorte en la pieza ni de válvulas en el molde de cierre.
Se basa en el proceso de PEP. Con la particularidad de realizar una pequeña entrada a través de la cavidad secundaria para poder realizar un canal de gas por donde pueda fluir, enfriando el interior y reduciendo ciclo de enfriamiento. El gas es purgado a la atmósfera antes de abrir el molde y extraer la pieza.
Ventajas: Ahorro económico, aumento de la productividad, ahorro energético.
Conclusión: Reducción de los tiempos de ciclo, mejora de la estabilidad dimensional y un perfecto acabado superficial del canal de gas.
La inyección con gas externo consiste en utilizar el gas externamente, llenando la cavidad y compactando con el gas por una parte de la figura o figuras. Se realiza con un equipo de control automatizado de presión.
Ventajas: Reducción de espesores, reducción de rechupes o deformaciones por contracción, compactación homogénea, perfecto acabado superficial, libertad de diseño.
Dentro de la inyección con gas externo, existe otra técnica desarrollada en conjunto con la empresa Expoplasti, S.L. que consiste en la creación de un ambiente inerte dentro de la cavidad. Esta técnica elimina gases comburentes como el Oxígeno, que puedan quedar atrapados en la cavidad al cerrar el molde, quemando el plástico y modificando sus propiedades, mejorando el aspecto total de la pieza, reduciendo la electricidad estática y sin necesidad de un equipo de control automatizado de presión.
En este proceso se puede incluir un sistema para refrigerar el Nitrógeno y reducir el ciclo de desmoldeo considerablemente, sin contar que reduce notablemente la formación de cristales en piezas transparentes (transparencia nítida) y las contracciones o deformaciones reduciendo el ciclo.
Para la técnica de gas extrusión se le incorpora un kit de Inyección de gas a la extrusora, haciendo pasar el polímero o poliamida divido en canales por este kit e inyectando el Nitrogeno en estos canales, consiguiendo la mezcla en la salida.
Con este sistema ofrecemos la posibilidad de bajar el peso de la pieza y en consecuencia la disminución de material en elementos extrusionados como pueden ser el PVC, PP en films, tuberías y tubos en general, etc…
Equipo de control automatizado de presión, usando el trabajo a presión constante acorde con la velocidad de la extrusora.
Fuente: http://gasn2.com/wordpress/index.php/inyecion-y-plasticos/